Artykuł sponsorowany
Dlaczego seryjne spoiny ze stali nierdzewnej tracą odporność korozyjną przez brud, ciepło i osłonę gazową
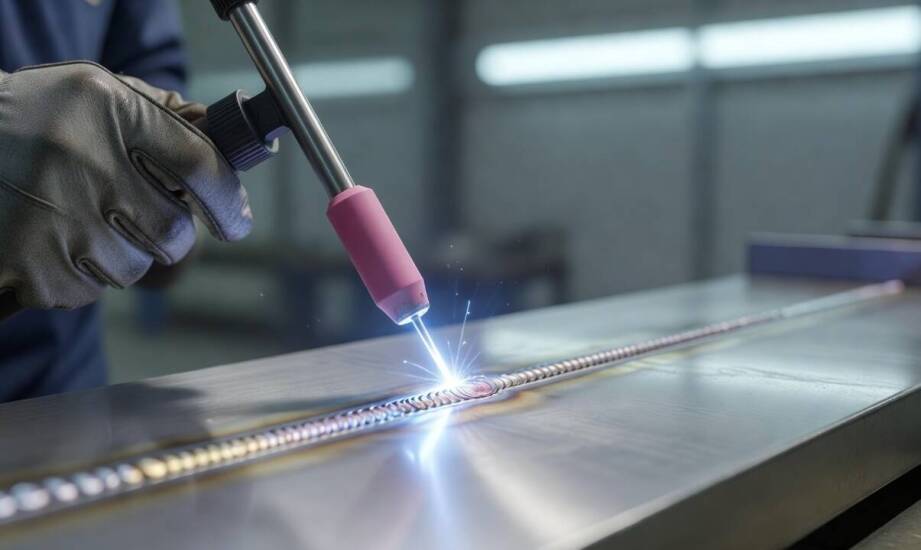
Seryjne spoiny ze stali nierdzewnej często tracą początkową odporność korozyjną wskutek z pozoru nieistotnych odchyleń w procesie obróbki. Niewielkie różnice w czystości powierzchni, niekontrolowany dopływ ciepła czy spadek jakości osłony gazowej szybko zmieniają parametry fizykochemiczne materiału. Te czynniki wpływają na wygląd wizualny złącza i potrafią drastycznie obniżyć jego trwałość w warunkach eksploatacji. Problem ten dotyka w szczególności cienkich elementów drucianych, które są powszechnie wykorzystywane w przemyśle. Zrozumienie mechanizmów degradacji warstwy pasywnej pozwala skutecznie zapobiegać odrzutom na etapie weryfikacji jakości.
Przeczytaj również: Pudełka metalowe ozdobne jako alternatywa dla tradycyjnych opakowań prezentowych
Wpływ zanieczyszczeń na warstwę pasywną
Stal nierdzewna zawdzięcza swoją odporność na korozję cienkiej warstwie tlenku chromu na powierzchni. Utlenianie w wysokiej temperaturze niszczy tę barierę i powoduje chemiczne zubożenie materiału. W odróżnieniu od stali węglowych, gdzie rdza pojawia się równomiernie, stop nierdzewny ulega lokalnemu zubożeniu chromu w strefie wpływu ciepła. Towarzyszy temu zjawisko korozji międzykrystalicznej, które następuje po wytrąceniu węglików na granicach ziaren. Cienkie detale druciane wykazują tutaj szczególną podatność na uszkodzenia. Szybkie chłodzenie materiału o niewielkim przekroju nie zawsze zapobiega wejściu w zakres temperatur uczulenia, wynoszący od 425 do 870°C.
Przeczytaj również: Jak lita guma reaguje na stały docisk i kiedy pojawia się trwałe odkształcenie
Zanieczyszczenia chemiczne i mechaniczne potęgują ryzyko osłabienia spoiny. Resztki olejów chłodzących, kurz przemysłowy czy opiłki zwykłej stali wprowadzają do jeziorka spawalniczego dodatkowe cząsteczki węgla. Obecność obcych wtrąceń tworzy mikroskopijne ogniwa galwaniczne, co znacznie przyspiesza proces niszczenia struktury. Przygotowanie powierzchni wymaga rygorystycznego odtłuszczenia oraz usunięcia nalotów tlenkowych. Zakłady obróbcze stosują narzędzia dedykowane wyłącznie stali nierdzewnej, aby uniknąć przypadkowego zanieczyszczenia cząstkami żelaza. Dokładne spasowanie krawędzi ogranicza szczeliny, zapobiegając miejscowemu gromadzeniu się zanieczyszczeń.
Przeczytaj również: Jakie są zalety wymiany walut w kantorze stacjonarnym?
Parametry spawalnicze i kontrola ciepła
Odpowiednio skonfigurowane urządzenia i materiały dodatkowe bezpośrednio decydują o stabilności jeziorka oraz ilości generowanych odprysków. Spawanie stali nierdzewnej migomatem wymaga zastosowania sprawdzonej mieszanki gazowej. Najczęściej wykorzystuje się gaz osłonowy M12, zawierający około 2,5% dwutlenku węgla w argonie. Specjaliści wprowadzają czasem domieszkę helu, co poprawia penetrację przy bardzo cienkich przekrojach. Użycie drutu spawalniczego klasy ER308L lub ER316L zapewnia optymalną zawartość stopników i obniżony poziom węgla. Takie właściwości spoiwa skutecznie ograniczają ryzyko uczulenia materiału. Ustawienia natężenia prądu, napięcia łuku i prędkości podawania drutu muszą charakteryzować się wysoką powtarzalnością.
Grubość materiału wyjściowego, ustalona kolejność wykonywania sczepów oraz geometria detalu wpływają na rozkład ciepła w trakcie produkcji seryjnej. W elementach drucianych o niewielkiej masie cieplnej każda kolejna spoina powoduje silną kumulację temperatury w materiale. Zbyt szybkie nakładanie kolejnych spoin poszerza strefę wpływu ciepła i zwiększa widoczność przebarwień. Kontrola temperatury międzyściegowej oraz wdrożenie sekwencji sczepów rozłożonych symetrycznie pozwala utrzymać naprężenia termiczne w bezpiecznych granicach.
Przed uruchomieniem właściwej produkcji seryjnej technolodzy przygotowują próbną partię technologiczną na reprezentatywnych detalach. Wykonanie prób pozwala ustalić optymalne reżimy pracy maszyny i zapobiec błędom na etapie wytwarzania.
Firma ATR-METAL z Blachowni świadczy usługi spawalnicze MIG/MAG i TIG stali nierdzewnej dla producentów mebli loftowych oraz wyrobów metalowych.
Usuwanie przebarwień i ocena złącza
Procesy spawalnicze zawsze pozostawiają na powierzchni materiału ślady w postaci przebarwień cieplnych. Przywrócenie pierwotnej warstwy pasywnej i pełnej odporności na rdzewienie wymaga zastosowania odpowiedniej chemii przemysłowej. Trawienie chemiczne lub elektrochemiczna pasywacja skutecznie odbudowują barierę ochronną po uprzednim mechanicznym oczyszczeniu spoiny ze zgorzeliny. Kontrola jakości obejmuje rygorystyczną ocenę szerokości strefy wpływu ciepła oraz weryfikację braku widocznych wad powierzchniowych. Trwałość połączeń nierdzewnych zależy w głównej mierze od dyscypliny w zakresie przygotowania materiału, ścisłego trzymania reżimu temperaturowego oraz starannej obróbki końcowej gotowego elementu.
Kategorie artykułów
Polecane artykuły

Porównanie obrotowych napędów pneumatycznych z innymi rodzajami napędów

Jak zaplanować klimatyzację w lokalu handlowym i gastronomicznym, zanim ruszą prace wykończeniowe

Bezglutenowe karmy dla psów – dlaczego warto je uwzględnić w diecie?
